
大连新型全自动液压调正器厂 QYTQ型全自动液压调正器
浏览次数:23次
- 产品规格:
- 发货地:江苏省扬州高邮市
关键词
大连新型全自动液压调正器厂
详细说明
适用范围:
带式输送机带速1.5m/s~5m/s范围内,运量100T/h~3500T/h,工作载荷2000N,输送机倾角≤180。
4、执行标准:
液压调偏装置及液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
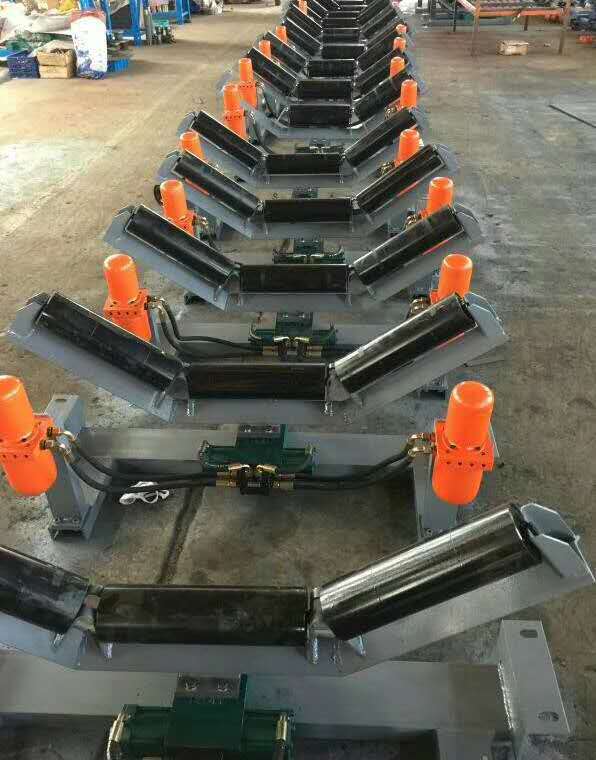
工作原理
1、通过设置固定支架和竖直支架,使得整个装置稳固,运行可靠。
2、在皮带运行过程中由于各种原因导致皮带跑偏后,皮带两端与纠偏轮相连,跑偏的皮带带动纠偏轮转动,纠偏轮驱动纠偏油泵,通过在固定支架的中部液压纠偏装置内的转角装置,活塞杆带动连杆,连杆带动旋转轴,旋转轴带动托辊支架旋转,托辊支架的转动使得皮带回归正常位置。
设计采用通用的外形尺寸。安装维修简便,无需对纠偏装置支架及其它部件加以改动。
五、安装、调试、操作
1、装置的安装应按照带式输送机总图要求,准确地安装到位,保证纠偏装置与皮带有足够的张力。
2、安装上装置时,带有纠偏轮的一边应朝皮带运行的反方向。
3、纠偏装置安装后,辊子应保持转动灵活。
4、安装时要求纠偏装置辊子上表面位于同一水平面上。
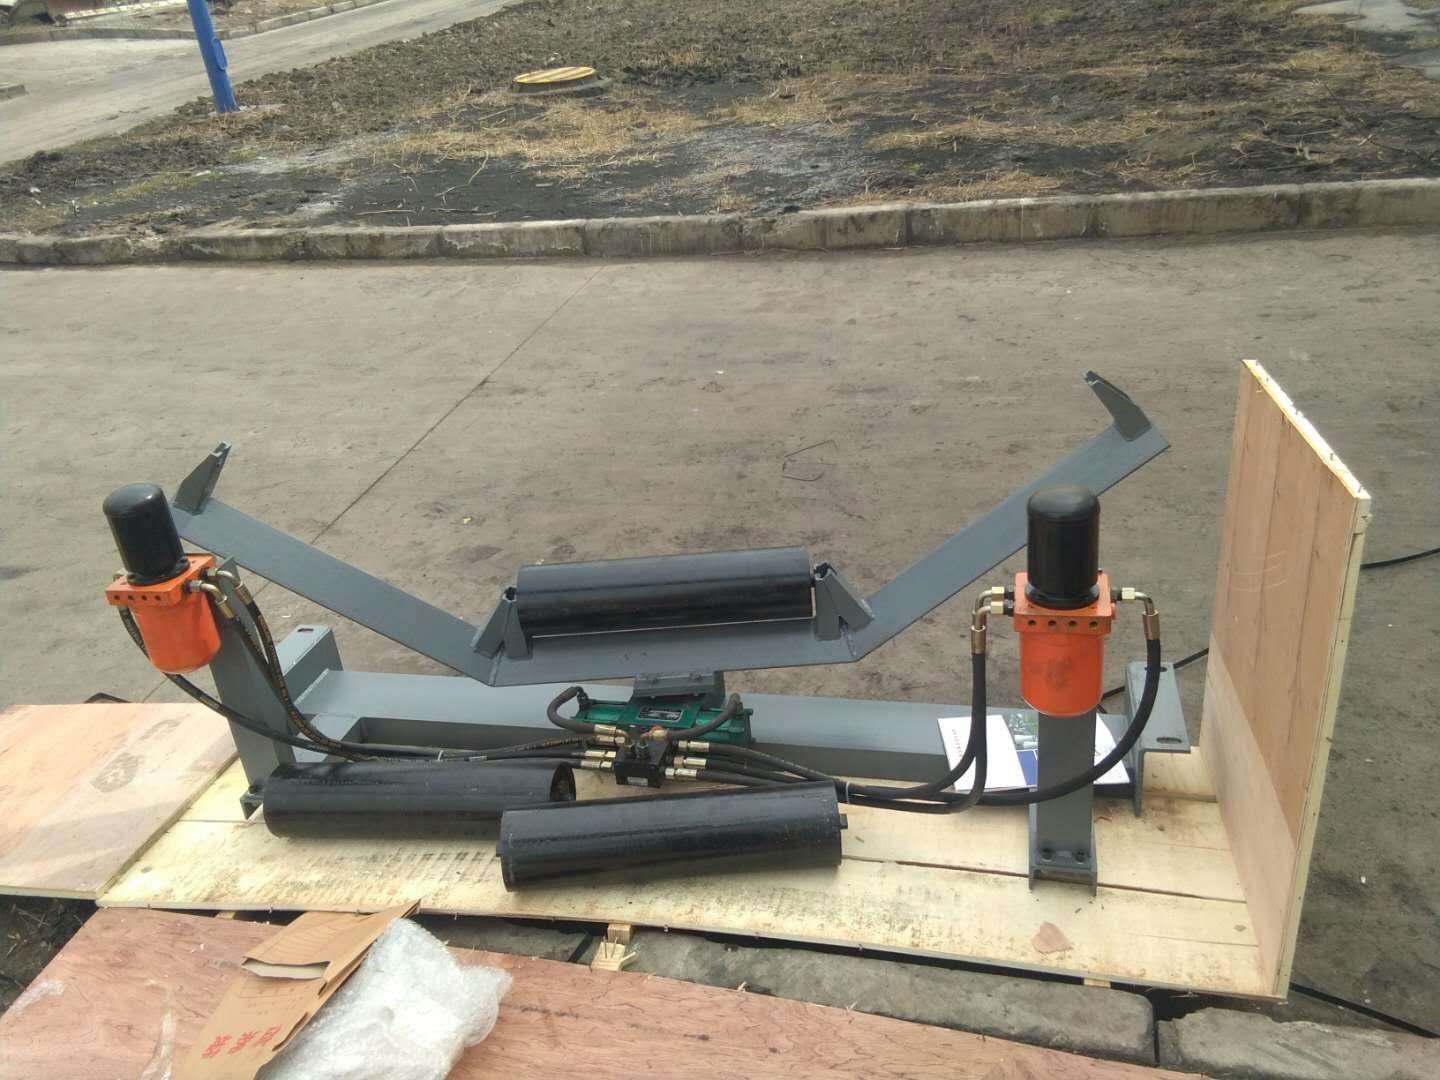
产品描述:
皮带自动纠偏装置性能特点
一、可靠性极高:
皮带自动纠偏装置系统所有部件工作负荷极低,工作时间短,所以我们的产品极为耐用。
二、反应灵敏,纠正效率高:
皮带自动纠偏装置只要皮带跑偏搭触到检驱轮上,皮带自动纠偏装置立即工作,使调心托辊旋转一定角度,皮带很快被纠正。
三、具有很重要的调心托辊定位功能:
调心托辊旋转后对皮带自动产生纠偏力,皮带同时对调心托辊有一反作用力,该力使调心托辊反转复位。如果不对调心托辊制动,纠偏力会随着调心托辊复位而消失。YH逻辑阀组制动定位功能使得调心托辊定位于某一角度,在这个角度下,纠偏力与跑偏力相平衡,皮带在中收线位置运行。
考察一种纠偏机时,必须要注意该纠偏机是否具有此功能。这项功能看似简单,但它对皮带纠偏机能否稳定工作,纠偏效果好坏有着重要影响。
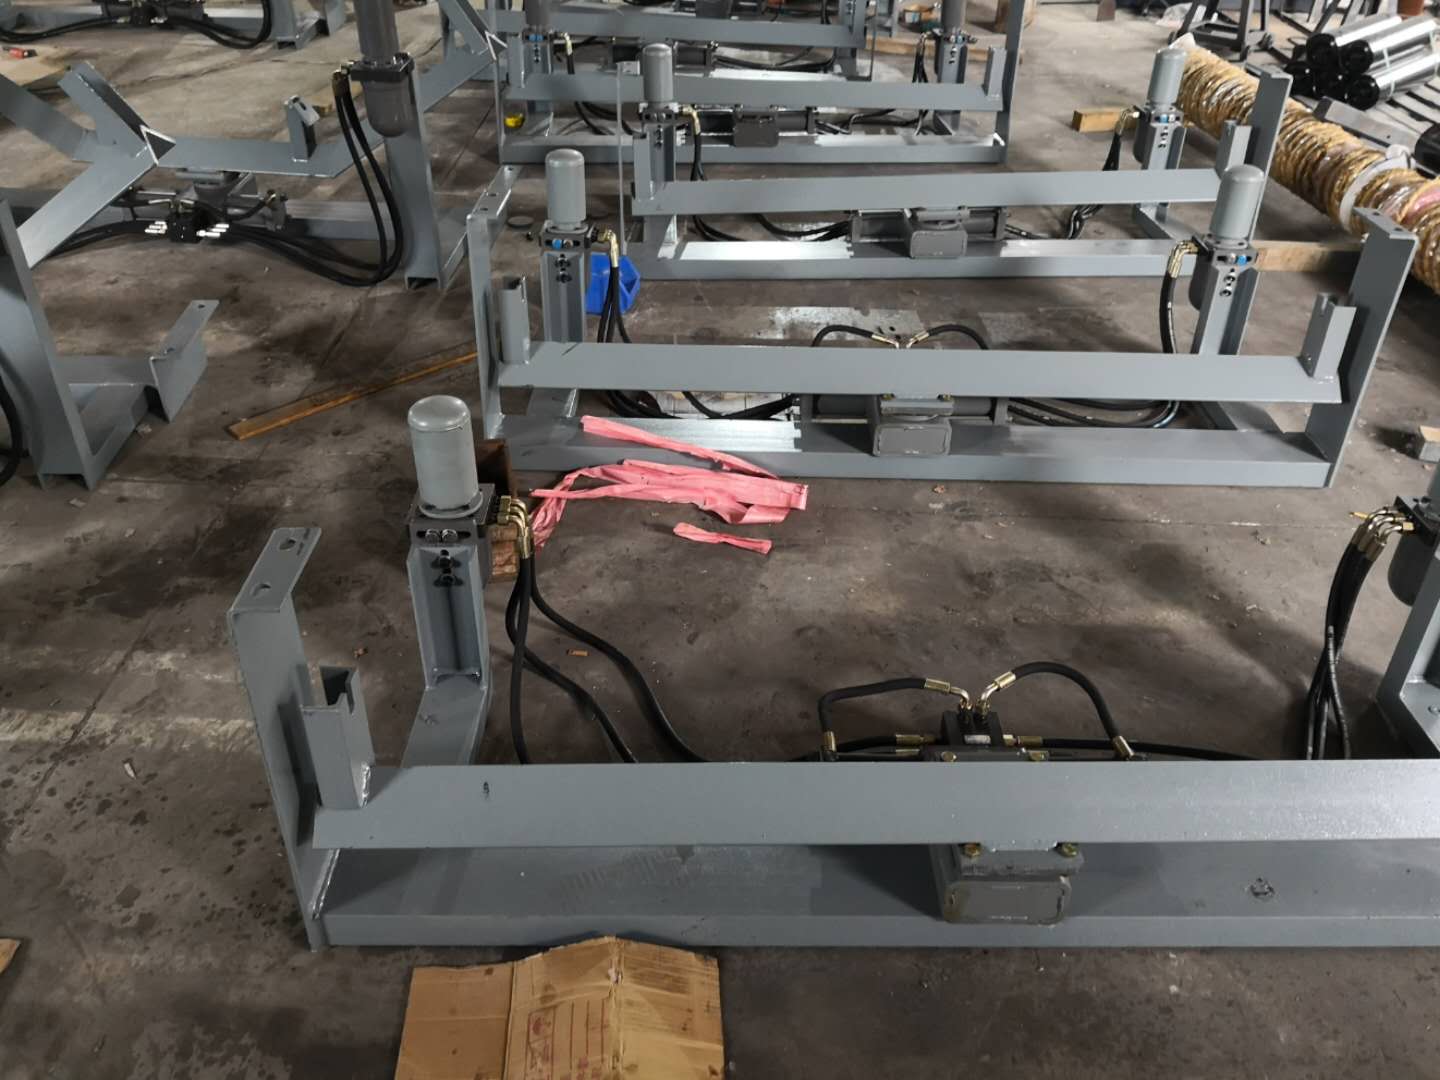
工作原理及型号说明
液压调正装置是由检驱轮、油泵、复合油缸、油管总成、固定机架构成。当皮带运行跑 偏时,皮带与检驱轮接触,检驱轮带动油泵旋转,输出压力油控制驱动油缸往复运动,带动 调心托辊偏转,使调心托辊的线运动方向与皮带的运动方向形成一个夹角,产生的摩擦力驱 动皮带,使皮带始终在设定的范围内运行,从而避免皮带跑偏造成散料及皮带与皮带机机架 摩擦撕带,达到保护皮带机正常运行之目的。
结构原理
参照附图,在机架l上一组调心托辊2的两侧相同高度设置两只垂直安装的检驱轮3,检驱轮3转轴与油泵4动力输入轴相连,用两个固定支架5分别把左右两侧的检驱轮3与油 泵4固定在两侧机架l上,调心托辊2与左侧固定支架5之间设置复合油缸6,复合油缸6的尾部与固定支架铰接,复合油缸6的活塞杆与调心托辊2的托辊架转动部分左侧铰接,用油管把油泵4的油口与复合油缸6尾部的油口接通。如图皮带7运行方向为前方时,当皮带 7向左跑偏,触动左侧检驱轮3,左侧油泵迅速输出压力油,通过复合油缸6的油路集成块进入油缸的无杆腔,推动活塞和活塞杆,有杆腔的液压油经油路集成块回复合油缸的油箱中,活塞杆迅速伸出,推动调心托辊2顺时针转动(即调心托辊左侧向前偏转),驱使皮带7向右跑而居中;当皮带7向右跑偏,触动右侧检驱轮3,右侧油泵输出压力油,通过复合油缸6的油路集成块进入油缸的有杆腔,推动活塞使活塞杆回缩,无杆腔的液压油经过油路集成块回到复合油缸6的油箱中,活塞杆迅速缩回,拉动调心托辊2逆时针转动(即调心托辊左侧向后偏转),驱使皮带7向左跑而居中。
m.jan885566.b2b168.com
带式输送机带速1.5m/s~5m/s范围内,运量100T/h~3500T/h,工作载荷2000N,输送机倾角≤180。
4、执行标准:
液压调偏装置及液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
工作原理
1、通过设置固定支架和竖直支架,使得整个装置稳固,运行可靠。
2、在皮带运行过程中由于各种原因导致皮带跑偏后,皮带两端与纠偏轮相连,跑偏的皮带带动纠偏轮转动,纠偏轮驱动纠偏油泵,通过在固定支架的中部液压纠偏装置内的转角装置,活塞杆带动连杆,连杆带动旋转轴,旋转轴带动托辊支架旋转,托辊支架的转动使得皮带回归正常位置。
设计采用通用的外形尺寸。安装维修简便,无需对纠偏装置支架及其它部件加以改动。
五、安装、调试、操作
1、装置的安装应按照带式输送机总图要求,准确地安装到位,保证纠偏装置与皮带有足够的张力。
2、安装上装置时,带有纠偏轮的一边应朝皮带运行的反方向。
3、纠偏装置安装后,辊子应保持转动灵活。
4、安装时要求纠偏装置辊子上表面位于同一水平面上。
产品描述:
皮带自动纠偏装置性能特点
一、可靠性极高:
皮带自动纠偏装置系统所有部件工作负荷极低,工作时间短,所以我们的产品极为耐用。
二、反应灵敏,纠正效率高:
皮带自动纠偏装置只要皮带跑偏搭触到检驱轮上,皮带自动纠偏装置立即工作,使调心托辊旋转一定角度,皮带很快被纠正。
三、具有很重要的调心托辊定位功能:
调心托辊旋转后对皮带自动产生纠偏力,皮带同时对调心托辊有一反作用力,该力使调心托辊反转复位。如果不对调心托辊制动,纠偏力会随着调心托辊复位而消失。YH逻辑阀组制动定位功能使得调心托辊定位于某一角度,在这个角度下,纠偏力与跑偏力相平衡,皮带在中收线位置运行。
考察一种纠偏机时,必须要注意该纠偏机是否具有此功能。这项功能看似简单,但它对皮带纠偏机能否稳定工作,纠偏效果好坏有着重要影响。
工作原理及型号说明
液压调正装置是由检驱轮、油泵、复合油缸、油管总成、固定机架构成。当皮带运行跑 偏时,皮带与检驱轮接触,检驱轮带动油泵旋转,输出压力油控制驱动油缸往复运动,带动 调心托辊偏转,使调心托辊的线运动方向与皮带的运动方向形成一个夹角,产生的摩擦力驱 动皮带,使皮带始终在设定的范围内运行,从而避免皮带跑偏造成散料及皮带与皮带机机架 摩擦撕带,达到保护皮带机正常运行之目的。
结构原理
参照附图,在机架l上一组调心托辊2的两侧相同高度设置两只垂直安装的检驱轮3,检驱轮3转轴与油泵4动力输入轴相连,用两个固定支架5分别把左右两侧的检驱轮3与油 泵4固定在两侧机架l上,调心托辊2与左侧固定支架5之间设置复合油缸6,复合油缸6的尾部与固定支架铰接,复合油缸6的活塞杆与调心托辊2的托辊架转动部分左侧铰接,用油管把油泵4的油口与复合油缸6尾部的油口接通。如图皮带7运行方向为前方时,当皮带 7向左跑偏,触动左侧检驱轮3,左侧油泵迅速输出压力油,通过复合油缸6的油路集成块进入油缸的无杆腔,推动活塞和活塞杆,有杆腔的液压油经油路集成块回复合油缸的油箱中,活塞杆迅速伸出,推动调心托辊2顺时针转动(即调心托辊左侧向前偏转),驱使皮带7向右跑而居中;当皮带7向右跑偏,触动右侧检驱轮3,右侧油泵输出压力油,通过复合油缸6的油路集成块进入油缸的有杆腔,推动活塞使活塞杆回缩,无杆腔的液压油经过油路集成块回到复合油缸6的油箱中,活塞杆迅速缩回,拉动调心托辊2逆时针转动(即调心托辊左侧向后偏转),驱使皮带7向左跑而居中。
m.jan885566.b2b168.com