
合肥新型全自动液压调正器制作 QYWT全自动液压无源纠偏器
浏览次数:1次
- 产品规格:
- 发货地:江苏省扬州高邮市
关键词
合肥新型全自动液压调正器制作
详细说明
适用范围:
带式输送机带速1.5m/s~5m/s范围内,运量100T/h~3500T/h,工作载荷2000N,输送机倾角≤180。
4、执行标准:
液压调偏装置及液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
GB5680-85高锰钢铸件技术条件
JB/TQ4000.3焊接通用技术条件
IEC/GB电动机技术标准
GBJ17-88钢结构设计规范
GB324-88钢焊缝符号表示法
GB700-88碳素钢结构
GB1184形状和位置公差、未注公差的规定
GB/T1804一般公差线性尺寸的未注公差
GB3767噪声源声功率级的测定
GB5676-86一般工程用铸造碳钢
GB5677铸钢件射线照相及底片等级分类方法
GB6402钢锻材超声纵波探伤方法
GB8923涂装钢材表面锈蚀等级和除锈等级
GB9286色漆和清漆漆膜的划格试验
ZB/Y230A型脉冲反射式超声波探伤仪通用技术条件
JB/ZQ4000.3焊接通用技术要求
JB/ZQ4000.7锻件通用技术条件
JB/ZQ4237-86碳素钢结构
JB/ZQ4286-86包装通用技术条件
JB/ZQ4288-86合金钢结构
GB4208外壳防护等级分类
TJ231(四)机械设备安装工程施工及验收规范
GB14784带式输送机安全规范
GB10595-89带式输送机技术条件
GB987带式输送机基本参数与尺寸
GB/T13792带式输送机托辊用电焊钢管
DTII型固定式带式输送机设计选用手册
GB3766液压系统通用技术条件
GB7936液压元件通用技术条件
GB/T15662液压缸实验方法
GB8106方向控制阀实验方法
GB9094液压缸气缸安装尺寸和安装型式代号
GB7936液压泵马达空载排量测定方法
GB/T14211机械密封实验方法
GB/ZQ4286机械密封技术条件
其它未注标准按国标、部标或行业标准制造验收
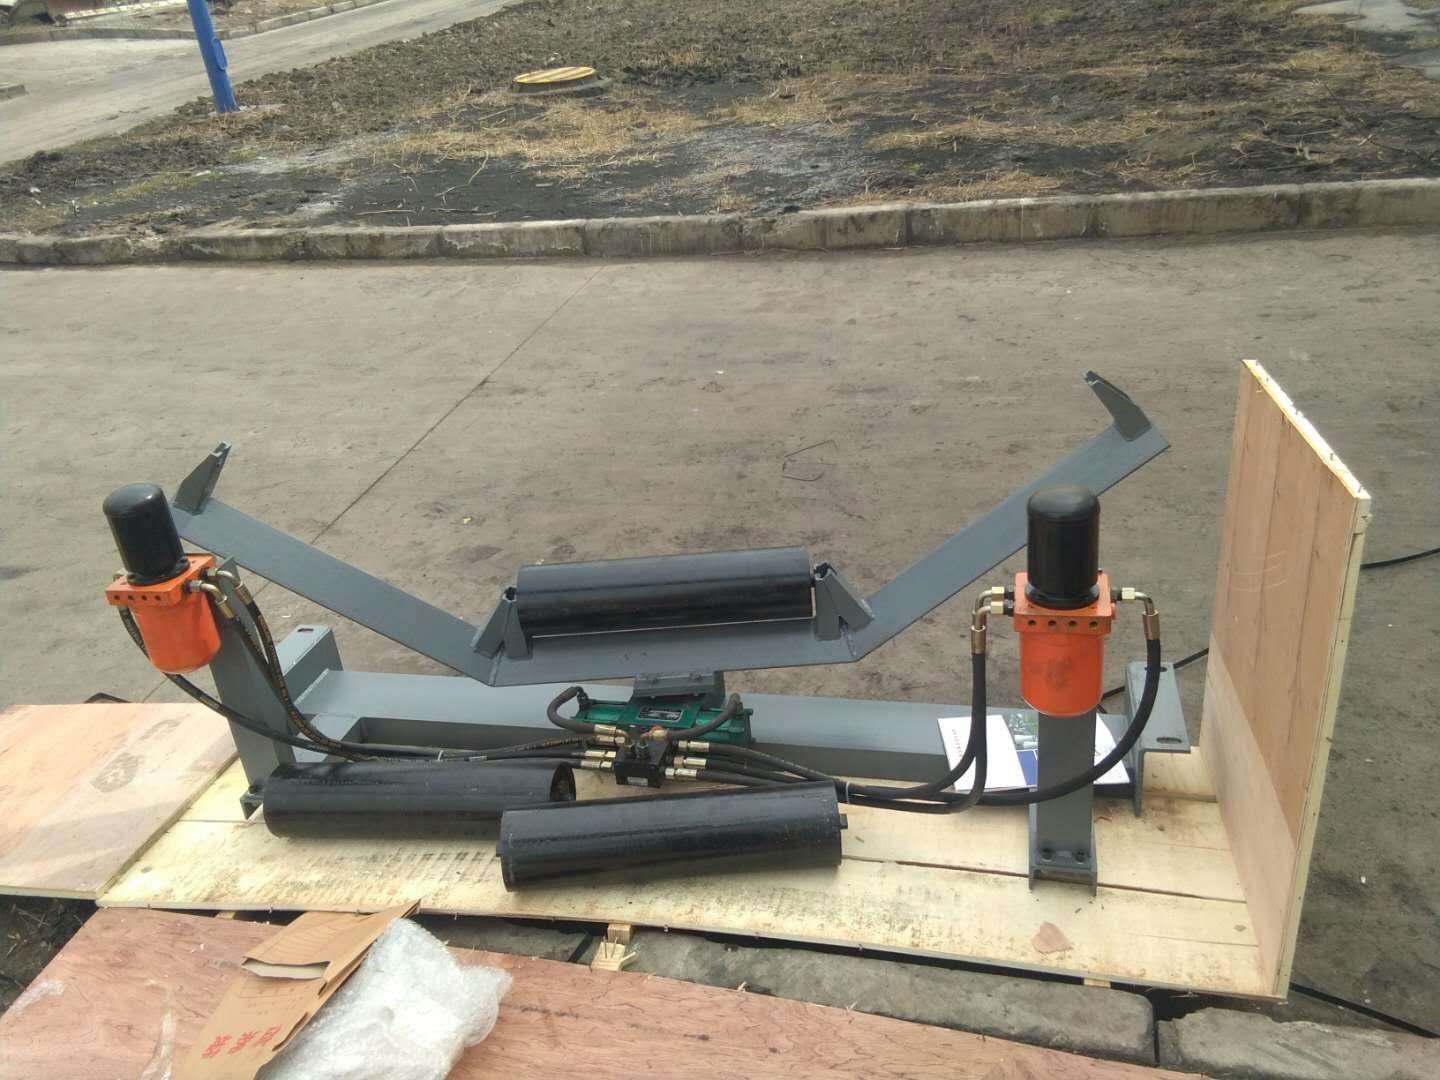
产品描述:
皮带自动纠偏装置性能特点
一、可靠性极高:
皮带自动纠偏装置系统所有部件工作负荷极低,工作时间短,所以我们的产品极为耐用。
二、反应灵敏,纠正效率高:
皮带自动纠偏装置只要皮带跑偏搭触到检驱轮上,皮带自动纠偏装置立即工作,使调心托辊旋转一定角度,皮带很快被纠正。
三、具有很重要的调心托辊定位功能:
调心托辊旋转后对皮带自动产生纠偏力,皮带同时对调心托辊有一反作用力,该力使调心托辊反转复位。如果不对调心托辊制动,纠偏力会随着调心托辊复位而消失。YH逻辑阀组制动定位功能使得调心托辊定位于某一角度,在这个角度下,纠偏力与跑偏力相平衡,皮带在中收线位置运行。
考察一种纠偏机时,必须要注意该纠偏机是否具有此功能。这项功能看似简单,但它对皮带纠偏机能否稳定工作,纠偏效果好坏有着重要影响。
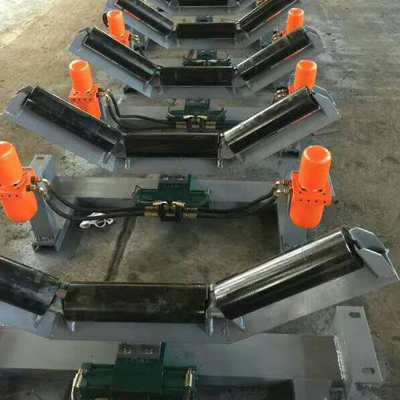
工作原理
1、通过设置固定支架和竖直支架,使得整个装置稳固,运行可靠。
2、在皮带运行过程中由于各种原因导致皮带跑偏后,皮带两端与纠偏轮相连,跑偏的皮带带动纠偏轮转动,纠偏轮驱动纠偏油泵,通过在固定支架的中部液压纠偏装置内的转角装置,活塞杆带动连杆,连杆带动旋转轴,旋转轴带动托辊支架旋转,托辊支架的转动使得皮带回归正常位置。
设计采用通用的外形尺寸。安装维修简便,无需对纠偏装置支架及其它部件加以改动。
五、安装、调试、操作
1、装置的安装应按照带式输送机总图要求,准确地安装到位,保证纠偏装置与皮带有足够的张力。
2、安装上装置时,带有纠偏轮的一边应朝皮带运行的反方向。
3、纠偏装置安装后,辊子应保持转动灵活。
4、安装时要求纠偏装置辊子上表面位于同一水平面上。
m.jan885566.b2b168.com
带式输送机带速1.5m/s~5m/s范围内,运量100T/h~3500T/h,工作载荷2000N,输送机倾角≤180。
4、执行标准:
液压调偏装置及液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
GB5680-85高锰钢铸件技术条件
JB/TQ4000.3焊接通用技术条件
IEC/GB电动机技术标准
GBJ17-88钢结构设计规范
GB324-88钢焊缝符号表示法
GB700-88碳素钢结构
GB1184形状和位置公差、未注公差的规定
GB/T1804一般公差线性尺寸的未注公差
GB3767噪声源声功率级的测定
GB5676-86一般工程用铸造碳钢
GB5677铸钢件射线照相及底片等级分类方法
GB6402钢锻材超声纵波探伤方法
GB8923涂装钢材表面锈蚀等级和除锈等级
GB9286色漆和清漆漆膜的划格试验
ZB/Y230A型脉冲反射式超声波探伤仪通用技术条件
JB/ZQ4000.3焊接通用技术要求
JB/ZQ4000.7锻件通用技术条件
JB/ZQ4237-86碳素钢结构
JB/ZQ4286-86包装通用技术条件
JB/ZQ4288-86合金钢结构
GB4208外壳防护等级分类
TJ231(四)机械设备安装工程施工及验收规范
GB14784带式输送机安全规范
GB10595-89带式输送机技术条件
GB987带式输送机基本参数与尺寸
GB/T13792带式输送机托辊用电焊钢管
DTII型固定式带式输送机设计选用手册
GB3766液压系统通用技术条件
GB7936液压元件通用技术条件
GB/T15662液压缸实验方法
GB8106方向控制阀实验方法
GB9094液压缸气缸安装尺寸和安装型式代号
GB7936液压泵马达空载排量测定方法
GB/T14211机械密封实验方法
GB/ZQ4286机械密封技术条件
其它未注标准按国标、部标或行业标准制造验收
产品描述:
皮带自动纠偏装置性能特点
一、可靠性极高:
皮带自动纠偏装置系统所有部件工作负荷极低,工作时间短,所以我们的产品极为耐用。
二、反应灵敏,纠正效率高:
皮带自动纠偏装置只要皮带跑偏搭触到检驱轮上,皮带自动纠偏装置立即工作,使调心托辊旋转一定角度,皮带很快被纠正。
三、具有很重要的调心托辊定位功能:
调心托辊旋转后对皮带自动产生纠偏力,皮带同时对调心托辊有一反作用力,该力使调心托辊反转复位。如果不对调心托辊制动,纠偏力会随着调心托辊复位而消失。YH逻辑阀组制动定位功能使得调心托辊定位于某一角度,在这个角度下,纠偏力与跑偏力相平衡,皮带在中收线位置运行。
考察一种纠偏机时,必须要注意该纠偏机是否具有此功能。这项功能看似简单,但它对皮带纠偏机能否稳定工作,纠偏效果好坏有着重要影响。
工作原理
1、通过设置固定支架和竖直支架,使得整个装置稳固,运行可靠。
2、在皮带运行过程中由于各种原因导致皮带跑偏后,皮带两端与纠偏轮相连,跑偏的皮带带动纠偏轮转动,纠偏轮驱动纠偏油泵,通过在固定支架的中部液压纠偏装置内的转角装置,活塞杆带动连杆,连杆带动旋转轴,旋转轴带动托辊支架旋转,托辊支架的转动使得皮带回归正常位置。
设计采用通用的外形尺寸。安装维修简便,无需对纠偏装置支架及其它部件加以改动。
五、安装、调试、操作
1、装置的安装应按照带式输送机总图要求,准确地安装到位,保证纠偏装置与皮带有足够的张力。
2、安装上装置时,带有纠偏轮的一边应朝皮带运行的反方向。
3、纠偏装置安装后,辊子应保持转动灵活。
4、安装时要求纠偏装置辊子上表面位于同一水平面上。
m.jan885566.b2b168.com