
宿迁胶带自控液压拉紧装置厂 SZYL-00全自控液压拉紧装置
浏览次数:11次
- 产品规格:
- 发货地:江苏省扬州高邮市
关键词
宿迁胶带自控液压拉紧装置厂
详细说明
主要技术参数
2.1 自动液压张紧装置配置数量:2套,其参数如下
(1)拉紧的行程: 8000 mm
(2)对拉紧的公称拉力: 150 KN
(3)滑轮组放大结构为: 4 倍
(4)液压站型号为: ZYL-150-01
(5)液压站油箱公称容积为:200L
(6)液压系统压力为:16MPA
(7)蓄能器供油量:2*25L
(8)主要液压元件为: 力士乐进口产品
(9)油缸规格: HSGФ140/Ф70-2200
(10)油缸缸径:Ф140
(11)油缸运动行程为:2200mm
(12)油缸活塞杆杆径为:Ф70
(13)油缸密封件:爱力 进口产品
(14)卷扬机站:JM5(电动卷扬机)
(15)现场使用电压380V,控制电压220V。

执行标准:
液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
GB5680-85高锰钢铸件技术条件
JB/TQ4000.3焊接通用技术条件
IEC/GB电动机技术标准
GBJ17-88钢结构设计规范
GB324-88钢焊缝符号表示法
GB700-88碳素钢结构
GB1184形状和位置公差、未注公差的规定
GB/T1804一般公差线性尺寸的未注公差
GB3767噪声源声功率级的测定
GB5676-86一般工程用铸造碳钢
GB5677铸钢件射线照相及底片等级分类方法
GB6402钢锻材超声纵波探伤方法
GB8923涂装钢材表面锈蚀等级和除锈等级
GB9286色漆和清漆漆膜的划格试验

3.液压系统调试说明
3.1液压系统安装后,首先根据液压原理图、结构图、电器控制图等,检查液压系统各个部分的安装是否正确无误,管道是否无误,否则及时处理。
3.2 油箱注油,液位在液位计的中上部。
3.3打开压力表开关,将先导式溢流阀完全松开,然后启动电机,以确定转向是否正确。(从尾部看顺时针)
3.4 调整电接点压力表,上限保护压力表14Mpa,下限电机启动压力为8Mpa。
3.5开机后慢慢加溢流阀的压力,使压力达到用户使用压力,系统正常工作后安原理图操作,使油缸完成预期工作。
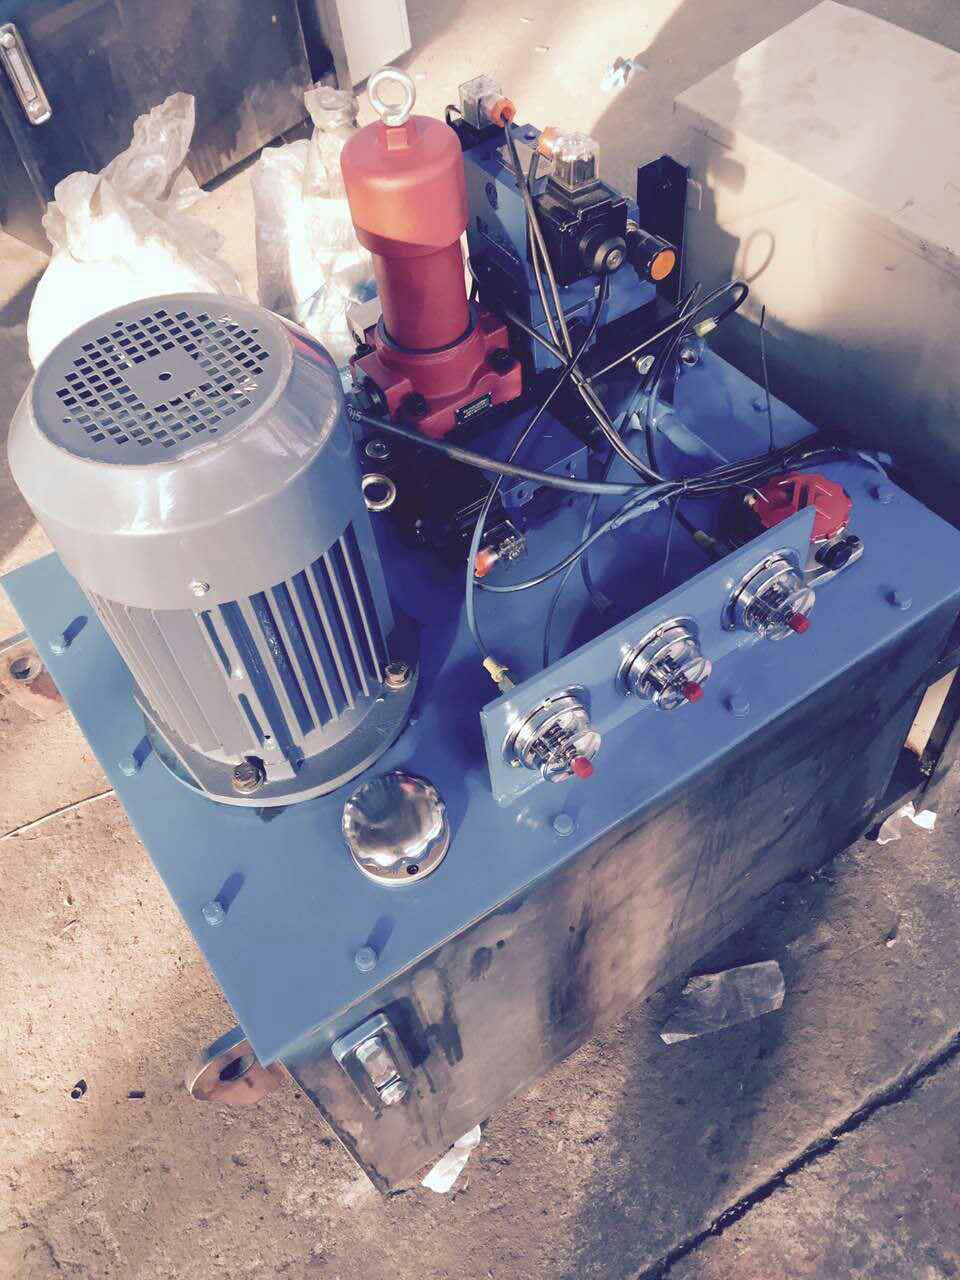
组成结构
胶带自控液压拉紧装置主要由液压泵站、拉紧油缸、蓄能站、电气控制箱及附件等部分阻成。拉紧油缸通过油缸支座固定在地基上,再通过钢丝绳将拉紧小车与拉紧油缸活塞杆上的动滑轮及定滑轮相连,液压泵站、蓄能站及电控箱不需要做地基,水平安放即可,仅要求安放地点不落煤水。
m.jan885566.b2b168.com
2.1 自动液压张紧装置配置数量:2套,其参数如下
(1)拉紧的行程: 8000 mm
(2)对拉紧的公称拉力: 150 KN
(3)滑轮组放大结构为: 4 倍
(4)液压站型号为: ZYL-150-01
(5)液压站油箱公称容积为:200L
(6)液压系统压力为:16MPA
(7)蓄能器供油量:2*25L
(8)主要液压元件为: 力士乐进口产品
(9)油缸规格: HSGФ140/Ф70-2200
(10)油缸缸径:Ф140
(11)油缸运动行程为:2200mm
(12)油缸活塞杆杆径为:Ф70
(13)油缸密封件:爱力 进口产品
(14)卷扬机站:JM5(电动卷扬机)
(15)现场使用电压380V,控制电压220V。
执行标准:
液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
GB5680-85高锰钢铸件技术条件
JB/TQ4000.3焊接通用技术条件
IEC/GB电动机技术标准
GBJ17-88钢结构设计规范
GB324-88钢焊缝符号表示法
GB700-88碳素钢结构
GB1184形状和位置公差、未注公差的规定
GB/T1804一般公差线性尺寸的未注公差
GB3767噪声源声功率级的测定
GB5676-86一般工程用铸造碳钢
GB5677铸钢件射线照相及底片等级分类方法
GB6402钢锻材超声纵波探伤方法
GB8923涂装钢材表面锈蚀等级和除锈等级
GB9286色漆和清漆漆膜的划格试验
3.液压系统调试说明
3.1液压系统安装后,首先根据液压原理图、结构图、电器控制图等,检查液压系统各个部分的安装是否正确无误,管道是否无误,否则及时处理。
3.2 油箱注油,液位在液位计的中上部。
3.3打开压力表开关,将先导式溢流阀完全松开,然后启动电机,以确定转向是否正确。(从尾部看顺时针)
3.4 调整电接点压力表,上限保护压力表14Mpa,下限电机启动压力为8Mpa。
3.5开机后慢慢加溢流阀的压力,使压力达到用户使用压力,系统正常工作后安原理图操作,使油缸完成预期工作。
组成结构
胶带自控液压拉紧装置主要由液压泵站、拉紧油缸、蓄能站、电气控制箱及附件等部分阻成。拉紧油缸通过油缸支座固定在地基上,再通过钢丝绳将拉紧小车与拉紧油缸活塞杆上的动滑轮及定滑轮相连,液压泵站、蓄能站及电控箱不需要做地基,水平安放即可,仅要求安放地点不落煤水。
m.jan885566.b2b168.com