
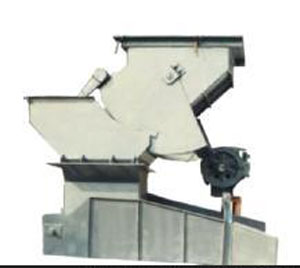
银川电液动装车闸门厂 YGZM电液动装车闸门
浏览次数:次
- 产品规格:
- 发货地:江苏省扬州高邮市
关键词
银川电液动装车闸门厂
详细说明
二、液压系统技术参数
主油泵、电机: 额定功率:55kw×2 额定转速:1480r/min
(一备一用) 额定流量:140mL/r 工作压力:14.8 MPa
循环泵、电机: 额定功率:1.1kw 额定转速:1400r/min
额定流量:45mL/r 工作压力:0.45 MPa
风冷却器: 额定功率:1.5kw 额定转速:1400r/min
电加热器: 2kw,6支,AC220V
蓄能器: 100L 4支
蓄能器充氮压力:9Mpa~10 Mpa
电磁阀控制电压:AC220V
系统清洁度: NAS8级
系统工作温度: 10~55℃ 工作温度70℃
工作介质:推荐采用长城(或昆仑)牌L-HV-32# 低凝型抗磨液压油
油箱容积: 2000L
液压站外形尺寸:3000×2100×2200 (长×宽×高)
蓄能器外形尺寸:1875×500×2860 (长×宽×高)
泵不
正常
发热 ●泵正常温度不能有手放不上的感觉
●泵吸油侧长时间高于油面使泵内润滑油漏光 ●检查泵与电机的同轴度并调整
●往泵的泄油口内灌满液压油
安装过程中要保护好设备及管路上各处已经封好的管口,避免被二次污染。
6.液压钢管的切割应采用机械方法,切割的表面质量、管子焊接的坡口型式、加工方法和尺寸标准等,均应符合现行国家标准《工业管道工程施工及验收规范》的有关规定。
7.液压钢管对口焊缝质量不应低于Ⅱ级焊缝标准。
8.各液压钢管的焊接必须采用氩弧焊或采用氩弧焊打底、电弧焊盖面工艺,钢管外径小于30mm的焊接应全部采用氩弧焊,焊前打出焊缝坡口,彻底清除掉管内口飞边毛刺及污物,焊后应保证焊缝美观整洁、角度不歪斜,并严格清除焊接飞溅物,焊缝应保证在21MPa压力下无渗漏现象。
9.各液压钢管在焊接之后,进行试组装,钢管的走向应相互平行、美观整洁;高压胶管总成的弯曲半径应在其允许之内。
10.管道敷设时,管子外壁与相邻管道的管件边缘距离不应小于10mm以上,同排管道的法兰或活接头应相互错开100mm以上。

泵有
噪音 ●油位太低,泵吸入空气
●滤油器被脏物遮盖,减少了过滤面积
●弹性联轴器联接松动 ●往油箱中加入同牌号液压油
●过滤油液、清洗过滤器和油箱以及全系统
●检查弹性联轴器,并重新调整泵和电机轴的同轴度
m.jan885566.b2b168.com
主油泵、电机: 额定功率:55kw×2 额定转速:1480r/min
(一备一用) 额定流量:140mL/r 工作压力:14.8 MPa
循环泵、电机: 额定功率:1.1kw 额定转速:1400r/min
额定流量:45mL/r 工作压力:0.45 MPa
风冷却器: 额定功率:1.5kw 额定转速:1400r/min
电加热器: 2kw,6支,AC220V
蓄能器: 100L 4支
蓄能器充氮压力:9Mpa~10 Mpa
电磁阀控制电压:AC220V
系统清洁度: NAS8级
系统工作温度: 10~55℃ 工作温度70℃
工作介质:推荐采用长城(或昆仑)牌L-HV-32# 低凝型抗磨液压油
油箱容积: 2000L
液压站外形尺寸:3000×2100×2200 (长×宽×高)
蓄能器外形尺寸:1875×500×2860 (长×宽×高)
泵不
正常
发热 ●泵正常温度不能有手放不上的感觉
●泵吸油侧长时间高于油面使泵内润滑油漏光 ●检查泵与电机的同轴度并调整
●往泵的泄油口内灌满液压油
安装过程中要保护好设备及管路上各处已经封好的管口,避免被二次污染。
6.液压钢管的切割应采用机械方法,切割的表面质量、管子焊接的坡口型式、加工方法和尺寸标准等,均应符合现行国家标准《工业管道工程施工及验收规范》的有关规定。
7.液压钢管对口焊缝质量不应低于Ⅱ级焊缝标准。
8.各液压钢管的焊接必须采用氩弧焊或采用氩弧焊打底、电弧焊盖面工艺,钢管外径小于30mm的焊接应全部采用氩弧焊,焊前打出焊缝坡口,彻底清除掉管内口飞边毛刺及污物,焊后应保证焊缝美观整洁、角度不歪斜,并严格清除焊接飞溅物,焊缝应保证在21MPa压力下无渗漏现象。
9.各液压钢管在焊接之后,进行试组装,钢管的走向应相互平行、美观整洁;高压胶管总成的弯曲半径应在其允许之内。
10.管道敷设时,管子外壁与相邻管道的管件边缘距离不应小于10mm以上,同排管道的法兰或活接头应相互错开100mm以上。
泵有
噪音 ●油位太低,泵吸入空气
●滤油器被脏物遮盖,减少了过滤面积
●弹性联轴器联接松动 ●往油箱中加入同牌号液压油
●过滤油液、清洗过滤器和油箱以及全系统
●检查弹性联轴器,并重新调整泵和电机轴的同轴度
m.jan885566.b2b168.com